

华仕达3PE专用热收缩套以品质赢得客户信赖

华仕达3PE专用热收缩套以品质赢得客户信赖
华仕达3PE热收缩套,施工方法:
(1)闭口套施工,管对接前先套入热收缩套筒,
(2)焊接完成并确定合格后,应将焊道。。
(3)将套筒移至对准焊道中央位置,并除去内套之间隔离型纸,此套筒两端应与原来包覆位置重迭各80mm以上。
(4)由防蚀套中央部位开始加热,并向两端螺旋式移动。。
(5)套筒热缩完成后以手套或滚轮轻轻加压抚平。以避免空气残留,亦可再以喷灯对整个套筒加热几次。

固定片在3PE补伤、补口中广泛应用
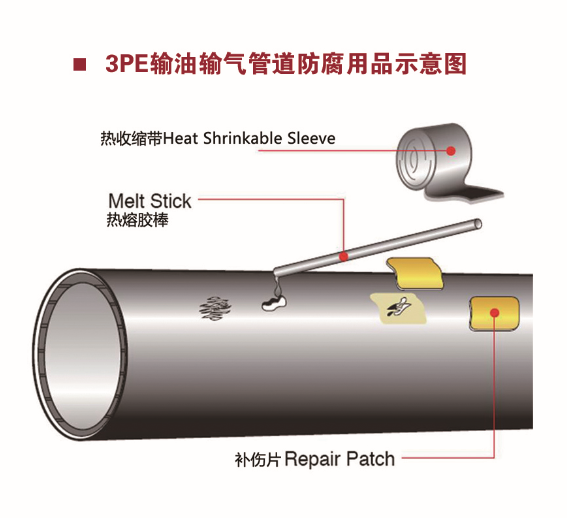
3PE热收缩带配套无溶剂环氧底漆施工注意事项
1、防腐表面处理:除锈、除焊渣、除毛刺、清油污、去杂物,并保持清洁干燥。符合GB/T8923
要求,手工除锈应达ST3级,机械除锈应达到SA2.5级。
2、取甲、乙组份无溶剂环氧防腐底漆,按照比例进行搅拌充分混合后均匀涂刷于需防腐的作业面。
(涂刷中防止出现漏涂、流挂等现象)
3、必须在通风良好条件下(-5~+50°C) 进行作业施工。
4、禁止雨、雪、雾天湿度超过85%情况下和风沙较大环境下,不加防护措施露天使用。
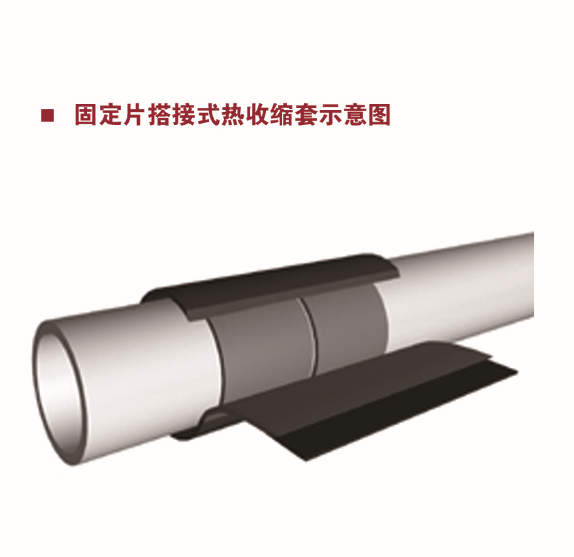
注意事项:首先加热收缩套的中间部位,使收缩套的中间部位绕管一周,紧贴在管材上,收缩套其余部位会向两边翘起,并且中间部位波峰,波谷分层明显,加热时喷枪口应离开热收缩套5-10公分左右,禁止烧热的喷枪划破收缩套,并且在烘烤时要上下均匀摆动,使热熔胶基材均匀熔化并收缩至紧。
2.3中间部位收紧后,在用火焰喷枪逐渐向两边烘烤,手持火焰喷枪应来回摆动,禁止喷枪口火焰停留在一个地方或持续烘烤某一部位,这样会使收缩套急剧升温而碳化产生破裂,往两边烘烤时,不可太急,应从里向外逐步向外赶着烘烤,收缩套在收缩过程中,应明显看到管材的波峰和波谷紧紧的和收缩套贴合在一起中间不能有气泡成悬空部分,直至收缩套整体均匀的紧密的贴在管材上。
2.4烘烤复检,收缩套紧贴在管材上以后,还要实行二次烘烤,目的是让热熔胶熔化均匀,防止在第一次烘烤时有烤的轻的地方和胶不完全熔化的地方,热熔胶熔的不好,就不能和管材熔接在一起而产生漏水,二次烘烤时,喷枪的摆动幅度要大,并且要上下移动,禁止左右移动,直至收缩收缩套且两边缘部分应现溢胶即可,可明显看见溢胶的效果。
2.5检查收缩套的收紧状态和溢胶的效果,发现有未溢胶的地方,应及时用火焰喷枪再次进行补烤直至溢处胶来,特别是管道的下方,应更加注意观察溢胶的效果。

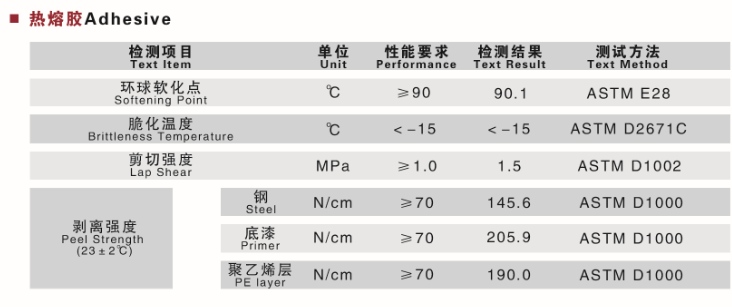
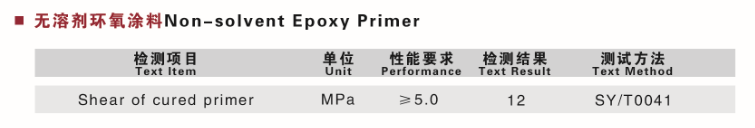
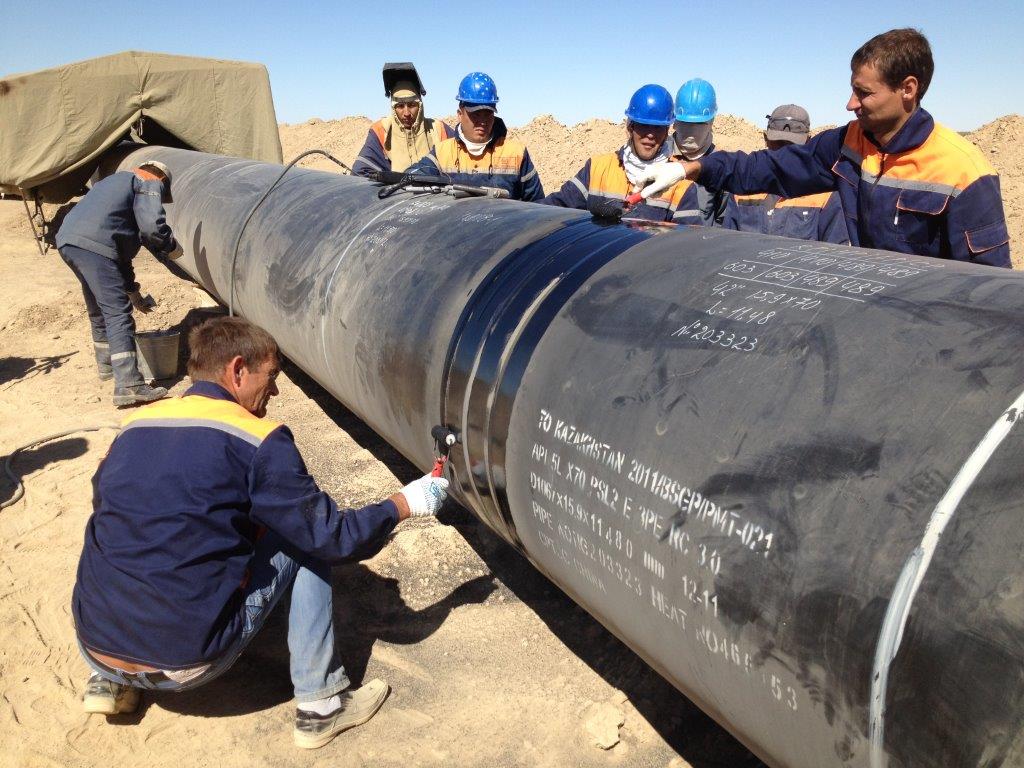
华仕达小编提示:热收缩带安装是靠烘烤使得热收缩带内层的热熔胶熔融与管道表面底漆粘接,施工中对工人的施工技术有很高要求,补口为现场操作,质量受到多方因素的影响

——责任编辑:魏丽萍
版权所有:www.qdhsd.com 转载请注明出处!

最新产品
同类文章排行
- 信任再续,内蒙古老客户10月签订1620内环氧外3pe设备
- 继中华网报道后,大众新闻与半岛都市报同时报道:把“创新”刻进企业基因!青岛华仕达高速3PE钢管防腐装备的硬核密码
- 华仕达系列产品保温管生产线介绍
- 华仕达企业文化与华仕达发展密码
- 在质量与价格,好用与能用之间,外国客户告诉你选择华仕达
- 中华网报道:把“创新”刻进企业基因!青岛华仕达高速3PE钢管防腐装备的硬核密码
- 回望华仕达发展历程那是一条在发展中不断创造辉煌的道路
- 为高质量完成持续增加的订单恒瑞凯向华仕达再购钢管3PE防腐生产线
- 最后一车DN6600直缝焊管内壁FBE/外壁水泥砂浆喷涂作业线今天启程,华仕达再次送上祝福
- 恒瑞凯刘总告诉华仕达黄总给我来一台高速的内外环氧外3PE防腐生产线
最新资讯文章
您的浏览历史